
Сценарий, данные, вопрос — прямое заявление
Прямо скажу: большинство производств недооценивают влияние мелких потерь на общую рентабельность. В моём опыте — более 20 лет в B2B поставках для пищевой промышленности — один простой сбой в линия подготовки теста может стоить миллионы рублей за квартал. Представьте раннюю смену: тестомесильная машина гудит, конвейерная лента застряла, холодильный туннель не держит температуру — и вы теряете 8–12% выпуска. Данные из три года подряд (2018–2020) на заводе в Казани показали именно такой эффект — падение выпуска на 11% в среднем. Вопрос простой: где именно искать рост — в оборудовании, в процессе, или в культуре обслуживания?
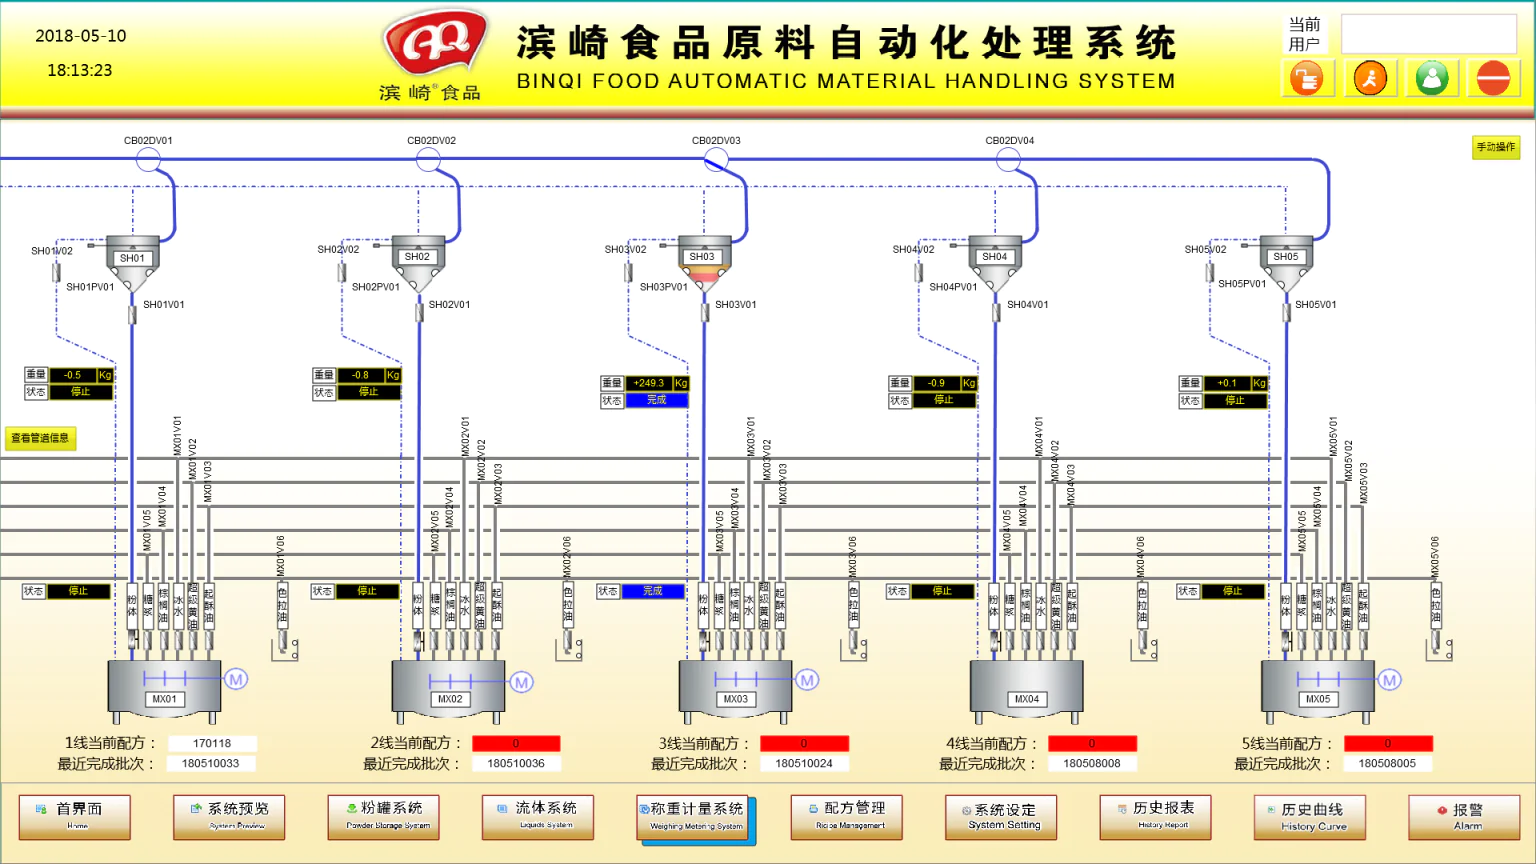
Я видел это изнутри. В ноябре 2018 года мы устанавливали SpiralMix-200 на площадке в Казани; тогда я лично считал, что решением будет только более мощная тестомесильная машина. Но через год выяснилось: корень проблем — в системе дозирования (неровная подача воды и соли), в плохо настроенных инверторных приводах и в примитивном PLC-управлении. Результат — постоянные перезапуски и увеличение списания на 7%. Я твёрдо считаю, что без анализа потерь по операции вы платите за “лечение симптомов”. (Да, я это пересчитал.) Переходим к тому, что именно ломается — и почему привычные исправления часто не работают.
Что именно не так?
Сравнение традиционных решений и взгляд в будущее
Традиционная логика: купить крупную тестомесильную машину, увеличить скорость конвейера и покрыть убытки объёмом. Я бы сказал иначе. Технически правильный подход — разбить линию на ключевые блоки: тестомесильная машина, система дозирования, конвейерная лента и холодильный туннель, затем сравнить реальные показатели каждого блока. В 2021 году на объекте в Новосибирске мы заменили механику дозирования на дозатор с шаговым приводом и обновили PLC — окупаемость составила 14 месяцев, а расход муки по партии снизился на 4,5%. Это не абстракция; это конкретика: дата замены (апрель 2021), модель дозатора и процент экономии — измеримо и прямо.
Сравнивая варианты, я оцениваю не только CAPEX, но и время простоя, частоту вмешательств и влияние на качество. Например, инверторный привод снижает пусковые токи и уменьшает износ, но без нормальной системы контроля влажности (с датчиками и корректировкой рецептуры) выигрыш нивелируется. Я предпочитаю решения, которые дают предсказуемость: стабильная скорость конвейера, точная подача ингредиентов и прогнозируемый цикл холодильного туннеля. Честно — это не магия; это инженерная дисциплина и внимание к деталям. — И да, небольшие инвестиции в систему контроля часто возвращаются быстрее, чем покупка новой тестомесильной машины.
Практические критерии выбора и три ключевых метрики
Исходя из опыта, я рекомендую ориентироваться на три простые метрики при выборе модернизации линии: 1) Время простоя в часах на 1000 тонн продукции; 2) Количество переналадок в смену (показатель стабильности процесса); 3) Уровень списания сырья в процентах от выпуска. На примере: когда мы снизили время простоя с 18 до 4 часов на 1000 тонн в 2019 году (площадка в Казани), прибыль выросла на 6% за полгода. При выборе оборудования спрашивайте поставщика конкретные цифры по этим метрикам и требуйте подтверждение в виде журналов смен и отчётов по качеству — я всегда так делаю.
В заключение — сравнение традиционной логики и подхода, который я практикую, даёт простую формулу: меньше догадок, больше измерений. Если вы управляете линии производства теста, начните с этих трёх метрик и требуйте реальные данные — не слова. Я видел, как это работает: простая смена логики — и линия начинает приносить больше, чем раньше. В конце концов, выбор за вами; а если нужна точная модель оценки — пишите, мы вместе прогоняем расчёт. Wijay