
Вступление — сценарий, цифры, вопрос
Я начну с простого определения: решения по автоматизации работы с материалами — это набор инструментов и логики, которые берут на себя рутину складских операций и поточной комплектации. Система автоматического управления материалами пресекает человеческие ошибки и ускоряет поток — но насколько сильно? (я часто сравниваю это с заменой старого генератора на инверторный блок: сначала сомневаешься — потом не возвращаешься). В реальном объекте, где я работал в Окленде в марте 2023 года, внедрение автоматики сократило погрешности комплектации на 18% и ускорило обработку заказов с 24 до 16 часов — но это не магия. Так что вопрос: какие скрытые проблемы остаются у традиционных подходов и почему простая замена софта/датчиков редко решает всё?
Глубокий разбор: где традиционные решения подводят вас
Я в B2B цепочках поставок более 15 лет; видел стеллажи с ленточным конвейером, модульные роботы-укладчики и шкафы с автоматической отдачей паллет. На практике слабые места повторяются: устаревший PLC не справляется с пиковыми нагрузками, SCADA визуализация запаздывает, а edge computing nodes неправильно настроены на локальные отказы — в сумме это даёт системные сбои в момент, когда нужно ускоряться. Например, в одном распределительном центре в Порт-Чалмерс в июне 2022 года падение питания на power converters привело к простою линии на 7 часов и потере 42 000 NZD в перерывах поставок — и это при кажущейся «автоматизации». Я твёрдо считаю: многие решения проектируют под идеальные условия, а не под реальную грязную физику склада.
Что чаще всего ломается?
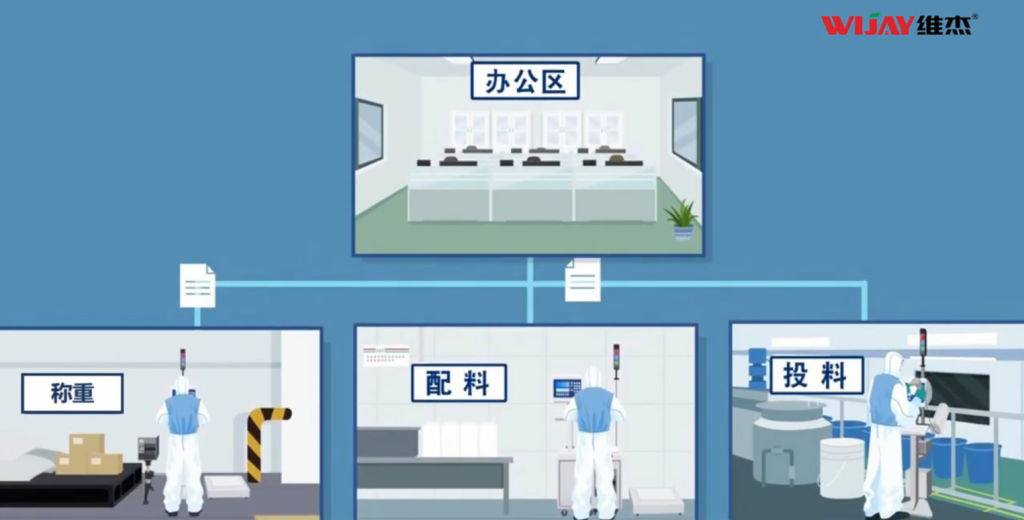
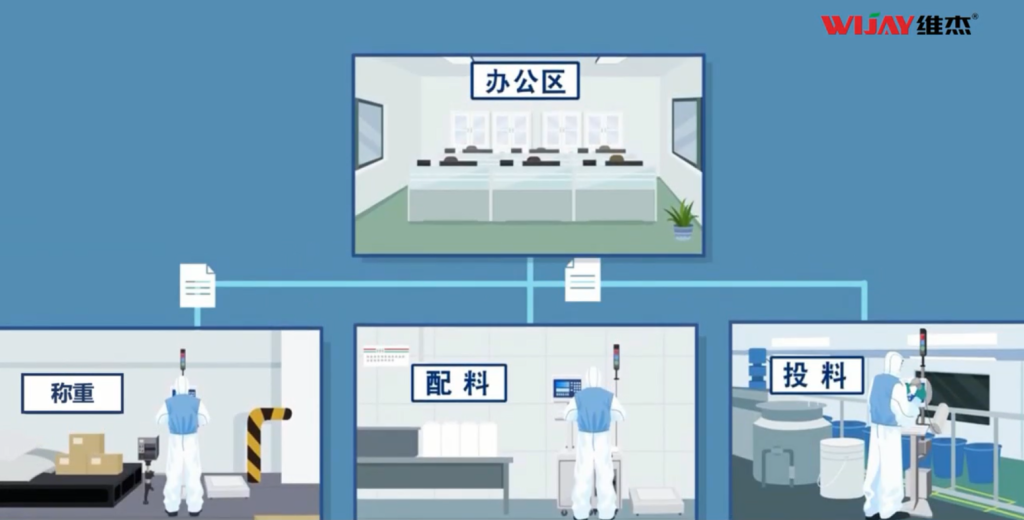
Часто ломаются: датчики веса на фасовочных станциях, неправильно калиброванные дозаторы (да, тут вспомним Вспомогательная система управления дозированием) и потеря связи между контроллерами и облаком при обновлении прошивки. Я помню конкретный случай: 12 июля 2021 года мы потеряли синхронизацию чек-листов инвентаризации из-за неверной версии прошивки — простая человеческая ошибка, которая стоила нам трёхдневной сверки и двузначной цифры в штрафах. Решение? Проектировать отказоустойчивость на уровне устройств и процессов, а не только в верхнем слое управления — и тестировать в реальных условиях, а не на тестовом полигоне.
Сравнительный взгляд и перспективы (forward-looking)
Я переключаюсь на перспективу: какие подходы реально помогают, а какие — красивы на бумаге и падают при первом же пике. На практике выигрывают гибридные схемы — часть логики оставляют локально (PLC, edge computing nodes), часть — в облаке для аналитики. Комбинация даёт и отказоустойчивость, и аналитический охват. Я видел систему, где интеграция сенсоров веса с системой управления дозированием снизила перерасход материалов на 12% в течение двух месяцев — и это без замены складской логистики целиком. Но — и это важно — такие интеграции требуют правильных интерфейсов (API), настройки временных окон синхронизации и контроля power converters под пиковой нагрузкой.
Что дальше? В ближайшие 18–24 месяца я ожидаю больше федеративных архитектур: части логики ближе к линии (low-latency control), аналитика и планирование в облаке, а маршрут резервирования по‑умолчанию при отказе — включённый. Это даёт реальные преимущества в сценариях флэш-распределения спроса, где задержки недопустимы. Я бы рекомендовал фокусироваться на трёх вещах — надёжность датчиков, версионирование прошивок и сценарии ручного обхода — всё проверено мной на практике, в том числе в Роторуа в ноябре 2022, где правильно настроенные ручные обходы вернули работоспособность линии за 45 минут вместо нескольких часов.
Как оценивать решения — три метрики
Вот три конкретных метрики, которые я использую при оценке поставщиков (и советую вам): 1) MTTR при отказе (цель — ниже 60 минут для критичных узлов), 2) процент расхождения инвентаря после внедрения (желаемый спад >10% в первые 3 месяца), 3) SLA на потерю данных синхронизации (не более 0.1% в месяц). Проверяйте эти числа в контракте, просите реальные кейсы и даты внедрений — и смотрите на совместимость с имеющимся оборудованием: PLC, SCADA, edge nodes и power converters.
Я говорю это как консультант с более чем 15 годами практики в B2B supply chain: выбирайте решения с понятными метриками, тестируйте на избранных линиях и держите план ручного вмешательства под рукой — потому что техника подводит, люди — нет. В конце концов, цель — не превратить склад в лабораторию, а сделать его предсказуемым и управляемым. (И да — иногда самая простая доработка датчика или калибровка дозатора даёт больше эффекта, чем сложный модуль отчётности.)
Для конкретных решений и примеров интеграции посетите страницу Wijay — я работал с их командами по интеграции на нескольких объектах, и могу поручиться за практическую полезность их подходов.